Artykuł sponsorowany
Wyżarzanie, ablacja i topienie — co decyduje o czytelności znaków na metalowych detalach
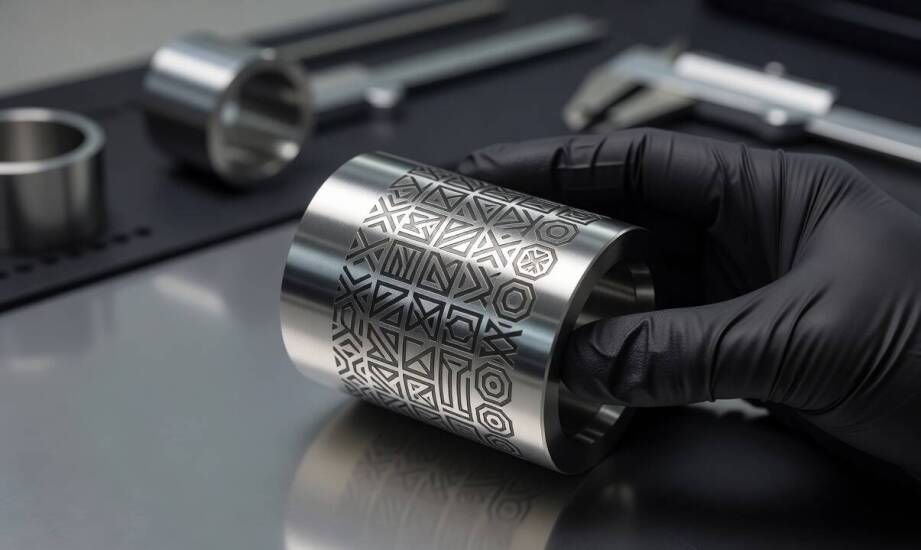
Znak wykonany na metalowym detalu często wygląda poprawnie bezpośrednio po procesie obróbki. Utrata jednoznaczności i pierwotnego kontrastu następuje zazwyczaj dopiero po myciu, ścieraniu lub nałożeniu powłok wtórnych. Taka sytuacja dotyka produkcji seryjnej, w której rodzaj fizycznego oddziaływania wiązki optycznej nie został prawidłowo dopasowany do późniejszych warunków eksploatacji części.
Przeczytaj również: Jakie są zalety korzystania z pełnej obsługi księgowej dla przedsiębiorstw w Łodzi?
Wpływ wyżarzania, ablacji i topienia na trwałość znaku
Wyżarzanie tworzy trwały kontrast bez odparowywania materiału bazowego poprzez punktowe podgrzanie metalu i formowanie cienkiej powłoki tlenków. Grubości tych warstw mierzy się w nanometrach, co pozwala zachować pierwotną, idealną gładkość elementu roboczego. Takie rozwiązanie sprawdza się wybitnie na stali nierdzewnej oraz tytanie. Przemiany termiczne pozwalają uzyskać paletę kolorów od żółtego, przez niebieski, aż po głęboką czerń. Ostateczna barwa zależy od precyzyjnie kontrolowanej temperatury procesu. Otrzymany kontrast pozostaje w pełni czytelny nawet po wielu agresywnych cyklach czyszczenia i sterylizacji. Taka odporność ma kluczowe znaczenie w branżach regulowanych, które wymagają absolutnej identyfikowalności implantów medycznych oraz chirurgicznych narzędzi precyzyjnych.
Przeczytaj również: Współpraca z agencją celną Kwidzyn: jakie są kluczowe aspekty sukcesu w międzynarodowym handlu?
Ablacja opiera się na gwałtownym odparowaniu zewnętrznej warstwy materiału, co generuje widoczne mikro-wgłębienie z ostro zarysowaną krawędzią. Zapewnia to odczuwalnie wyższą odporność na codzienne, umiarkowane ścieranie niż standardowe wyżarzanie. Z kolei intensywne topienie powierzchniowe lub głębokie grawerowanie mechanicznie ingeruje w strukturę i usuwa znaczną objętość stopu. Osiągnięta w ten sposób głębokość podnosi trwałość kodu w środowiskach silnie korozyjnych i narażonych na uszkodzenia mechaniczne. Zastąpienie płytkiej ablacji głębokim grawerowaniem wydłuża jednak odczuwalnie czas cyklu maszynowego. Wymusza to również zastosowanie większej liczby przejść roboczych wiązki. Inżynierowie stają przed kompromisem dotyczącym tego, czy w danej aplikacji priorytetem pozostaje szybkość cyklu produkcyjnego, czy bezwzględna odporność na zużycie.
Przeczytaj również: Zastosowanie BIM w tworzeniu ekologicznych rozwiązań dla budynków handlowych i biurowych
Wpływ składu stopu i geometrii na czytelność kodu
Skład chemiczny obrabianego stopu bezpośrednio definiuje jego reaktywność na pochłanianą wiązkę światła. Stal nierdzewna z dużą zawartością chromu wyjątkowo łatwo tworzy stabilne, ciemne tlenki o bardzo wysokim kontraście. Natomiast stopy aluminium charakteryzują się silną refleksyjnością i doskonałym odprowadzaniem ciepła. Wymuszają one zastosowanie wyższej mocy szczytowej i znacznie krótszych impulsów, aby zainicjować powstanie czytelnego śladu. Powłoki ochronne, takie jak anoda czy lakier przemysłowy, poddają się procesowi ablacji niezwykle szybko. Odsłaniają wtedy jasne, surowe podłoże, budując znakomity, odwrócony kontrast na ciemnym tle.
Wcześniejsza obróbka cieplna zmienia wewnętrzną mikrostrukturę stopu, co poważnie utrudnia uformowanie równomiernej warstwy pasywnej podczas późniejszych etapów. Elementy hartowane lub odpuszczane wykazują zupełnie inną przewodność cieplną na wyznaczonym obszarze. Powoduje to ryzyko nieoczekiwanych przebarwień lub osłabienia odporności korozyjnej wokół wygenerowanego kodu. Odpowiednio dobrany i skalibrowany laser do znakowania metalu wymaga w takich wypadkach niezbędnej korekty parametrów zasilania, aby skompensować te różnice fizyczne.
Nadmierna chropowatość powierzchni powoduje niekontrolowane rozpraszanie światła i radykalne pogorszenie ostrości krawędzi poszczególnych punktów. Gładka struktura zewnętrzna sprzyja formowaniu równomiernego śladu i skutecznie zapobiega mikrorozpryskom stopionego metalu. Krzywizna detali cylindrycznych również stanowi fizyczną barierę dla układów optycznych o stałej ogniskowej. Przekroczenie optymalnego kąta na krawędziach zaokrąglonej części sprawia, że plamka robocza ulega wyraźnemu zniekształceniu. Przynosi to natychmiastowy spadek gęstości mocy i obniżenie weryfikowalności skomplikowanych kodów Data Matrix.
Ostateczna decyzja o wyborze wyżarzania, ablacji lub topienia zależy od rygorystycznych wymogów dotyczących identyfikowalności w danym zakładzie. Dokładnej analizie podlega zawsze wyjściowy stan powierzchni, docelowe środowisko pracy komponentu oraz wdrożona metoda optycznej kontroli jakości. Dobór właściwego mechanizmu oddziaływania zabezpiecza pełną czytelność numerów seryjnych przez wieloletni cykl życia produktu, minimalizując kosztowne odrzuty. Firma Taksi Engineering projektuje, buduje i integruje przemysłowe systemy znakowania trwałego, obsługując przedsiębiorstwa z sektora motoryzacyjnego, lotniczego oraz elektronicznego. Zastosowanie odpowiedniej, zoptymalizowanej technologii dopasowuje się każdorazowo do indywidualnych właściwości materiałowych oraz wymogów konkretnej zautomatyzowanej linii produkcyjnej.
Kategorie artykułów
Polecane artykuły

Satynowa wstążka 20 cm – inspiracje na wielkanocne dekoracje
Wielkanoc to czas radości i kreatywności, a Flower Island oferuje wstążkę satynową o szerokości 20 cm jako doskonały materiał do wyjątkowych dekoracji. W artykule przedstawimy inspiracje na wykorzystanie tej eleganckiej wstążki w aranżacjach wielkanocnych. Od tradycyjnych ozdób po nowoczesne akcenty

Jakie są najważniejsze środki ochrony indywidualnej?
Środki ochrony indywidualnej (ŚOI) odgrywają kluczową rolę w zapewnieniu bezpieczeństwa pracowników w różnych branżach. Chronią zdrowie i życie osób narażonych na niebezpieczeństwa zawodowe, takie jak chemikalia, hałas czy promieniowanie. Ich stosowanie jest niezbędne dla każdej organizacji, poniewa